冲压模具全解析:从设计制造到维修定制的实战指南
在制造业的庞大体系中,冲压模具常常被称为"工业之母"——它决定了钣金件能不能一次成型、精度稳不稳定、批量生产划不划算。无论是汽车覆盖件、家电外壳,还是电子连接片、五金结构件,背后几乎都离不开一套靠谱的冲压模具。对于采购和工艺工程师来说,搞清楚冲压模具的门道,往往比单纯比价更能省钱。本文结合黄岩、台州一带模具产业集群的实际经验,把冲压模具的分类、设计制造流程、选型要点和后期维护讲清楚。
冲压模具到底是什么,为什么制造业离不开它
冲压模具是安装在压力机上、通过凸模与凹模的相对运动对板材施加压力,使其分离或塑性变形,从而获得所需形状和尺寸零件的工艺装备。简单说,一块冷轧板进去,一套模具压下去,出来就是成品或半成品。
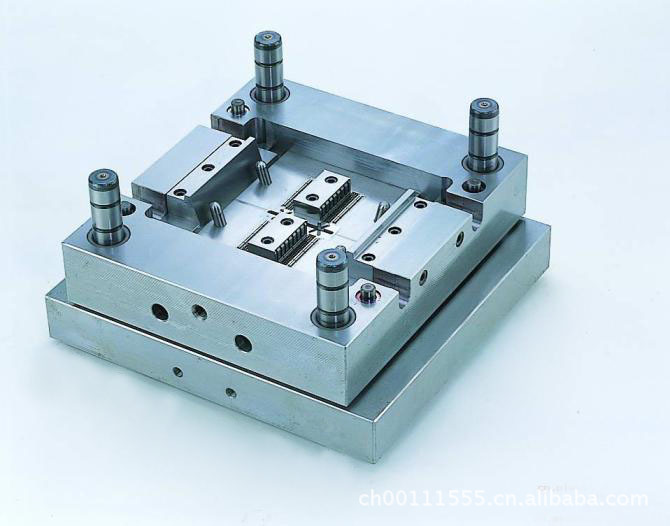
它的价值体现在三个层面:
- 效率:级进模一次行程可完成冲孔、切边、弯曲、拉伸等多道工序,每分钟几十到几百次,远非手工或单工序加工可比。
- 一致性:模具成型的产品尺寸稳定,批次间差异极小,这对汽车零部件、家用电器、医疗器械等对公差敏感的行业尤为关键。
- 成本摊薄:虽然开模前期投入不小,但批量越大,单件成本越低。量产后模具费用往往只占单价的几个百分点。
从产业链看,冲压模具服务的下游极其广泛:汽车与新能源汽车的车身结构件、底盘件;家用电器与五金制品的壳体、支架;电子通信设备的屏蔽罩、端子;以及建筑五金、紧固件、弹簧片等。可以说,凡是涉及金属板材成型的行业,都绕不开冲压模具。
常见冲压模具类型:冷冲压、拉伸模、级进模怎么选
按工艺和结构,冲压模具可以分成几大类,选型时先要明确产品特征和批量。
冷冲压模具
在常温下对板材进行冲裁、弯曲、成型,是最常见的一类。适合厚度不大、精度要求较高的零件,如五金冲压件、电子结构件。冷冲压模具结构相对成熟,制造成本可控,是大多数五金冲压模具厂的常规产品。
拉伸模具
用于把平板毛坯拉成空心件,比如不锈钢水槽、汽车油箱、家电内胆、瓶盖等。拉伸模具对材料流动、压边力、圆角半径的设计要求较高,稍有不慎就会出现起皱、拉裂。深拉伸往往需要多道工序配合,模具设计制造难度明显高于普通冲裁模。
级进模(连续模)
在一套模具内按顺序布置多个工位,条料每送进一次完成一道或几道工序,适合大批量、小零件的高效生产,如连接器端子、电机铁芯、五金弹片。级进模的模具设计制造精度要求高,但一旦跑顺,产能和稳定性优势非常明显。
其他类型
还有复合模(一次行程完成落料与冲孔)、单工序模、成型模等。实际项目中,模具厂会根据冲压件加工的批量、材料、公差和后续装配要求给出组合方案,而不是一味追求"越复杂越好"。
模具设计制造的关键环节
一套冲压模具从图纸到落地,通常要经过几个核心步骤,每一步都影响最终寿命和稳定性。
- 产品工艺分析:先看零件图,判断材料牌号、料厚、公差、成型难点,评估是否需要调整结构以利于冲压。
- 模具结构设计:确定工序排布、凸凹模间隙、导向方式、卸料与顶出结构。级进模还要做排样设计,尽量提高材料利用率。
- 选材与热处理:冲裁刃口常用Cr12MoV、SKD11等冷作模具钢,拉伸模则要考虑耐磨与抗粘附,热处理硬度与韧性需平衡。
- 加工与装配:包括CNC加工、线切割、电火花、磨削、钳工研配。精度靠设备,也靠师傅的手上功夫。
- 试模与验收:上机试冲,检查毛刺、尺寸、送料顺畅度,必要时修模调整,直到稳定出件。
在黄岩、台州这样的模具产业带,模具设计制造已经形成较完整的配套:从钢材供应、热处理、标准件到精密加工,产业链协同让交期和成本更有优势。这也是很多外地客户愿意找台州模具厂、黄岩模具厂合作的原因之一。
冲压件加工与模具定制:采购方该关注什么
如果你是带着产品找模具定制加工,以下几个问题建议提前想清楚,能少走不少弯路。
- 批量与节拍:年产量多少?决定用单工序模、复合模还是级进模。小批量硬上级进模,模具费很难摊回来。
- 材料与料厚:不同材料回弹差异大,直接影响模具间隙和成型方案。
- 精度与表面要求:有没有毛刺上限、平面度、外观面要求?这些会推高加工和检测成本。
- 设备匹配:模具吨位、闭合高度要和现有压力机匹配,否则模具做好了上不了机。
- 后期维护:问清楚易损件更换、刃口修磨的便利性,以及模具维修响应速度。
靠谱的冲压模具加工厂通常会在报价前做DFM分析,主动指出产品结构中不利于冲压的地方,而不是照图开模、出了问题再扯皮。质量检测环节也应包含首件检验、尺寸抽检和试冲记录,这些资料在后续量产纠纷中很有用。
冲压模具维修与寿命管理
模具不是一次投入就一劳永逸。刃口磨损、拉毛、崩刃、导向件磨损都是常态,冲压模具维修做得好不好,直接决定停机和废品率。
日常管理中建议做到:
- 建立模具档案,记录每次维修、修磨、更换易损件的时间与原因;
- 按冲次设定预防性保养节点,而不是等出废件才修;
- 刃口修磨后重新调整间隙,避免毛刺反弹;
- 存放时做好防锈、防磕碰,导柱导套涂油保护。
对于外协生产的冲压件,采购方也可以在合同中约定模具归属、维修责任和备模条款,避免供应商更换或模具老化后影响交付。
结语
冲压模具看似是车间里的一块块铁疙瘩,实际上浓缩了材料、结构、工艺和经验的综合判断。选对模具类型、找对有设计制造能力的模具厂、做好后期维修管理,三件事做到位,冲压件加工的成本和品质自然稳得住。对于正在寻找黄岩模具厂、台州模具厂合作的企业来说,多花时间在前期工艺沟通上,往往比后期反复修模更划算。